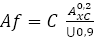API 5L B级
为什么选择tuspipe?
API 5L B级钢管的化学成分
- t ≤ 0.984" 的 API 5L B 级 PSL 1 管材的化学成分
| 钢级 | 根据热量和产品分析得出的质量分数(%) a, c | ||||||
|---|---|---|---|---|---|---|---|
| C% | Mn% | P% | S% | V% | Nb% | Ti% | |
| max | max | max | max | max | max | max | |
| 焊管 | |||||||
| B级 | 0.26 | 1.2 | 0.3 | 0.3 | c, d | c, d | d |
| V + Nb:≤0.06,除非另有协议。 | |||||||
| V + Nb + Ti: ≤0.15 | |||||||
| C 含量每降低 0.01%,锰含量可增加 0.05%,最高可达 1.65 | |||||||
a. 铜≤ = 0.50% 镍;≤ 0.50%;铬≤ 0.50%;钼≤ 0.15%、
b. 碳含量每比规定的最大浓度低 0.01%,锰含量可比规定的最大浓度高 0.05%,≥ L245 或 B 但≤ L360 或 X52 的牌号最高可高达 1.65%;大于 L360 或 X52 但小于 L485 或 X70 的牌号最高可高达 1.75%;L485 或 X70 牌号最高可高达 2.00%、
c. 除非另有约定,NB + V ≤ 0.06%、
d. Nb + V + TI ≤ 0.15%、
e. 除非另有约定
f. 除非另有协议,NB + V = Ti ≤ 0.15%、
g. 不允许故意添加 B,且残余 B ≤ 0.001%。
- t ≤ 0.984" 的 API 5L B 级 PSL 2 管材的化学成分
| 钢级 | 根据热量和产品分析得出的质量分数(%) | 碳当量 a | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C% | Si% | Mn% | P% | S% | V% | Nb% | Ti% | 其他 | CE I%IW | CE %Pcm | |
| max | max | max | max | max | max | max | max | max | max | ||
| 焊管 | |||||||||||
| BM 级 | 0.22 | 0.45 | 1.2 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
a. SMLS t>0.787″,CE 限制应按约定。如果 C > 0.12%,则采用 CEIIW 限制;如果 C ≤ 0.12%,则采用 CEPcm 限制、
b. C 的规定最大值每降低 0.01%,允许 Mn 的规定最大值每增加 0.05%,对于等级≥ L245 或 B,但≤ L360 或 X52,最大值为 1.65%;对于等级> L360 或 X52,最大值为 1.65%。 等级> L360 或 X52,但< L485 或 X70,最高为 1.75%;等级≥ L485 或 X70,但≤ L555 或 X80,最高为 2.00%;等级> L555 或 X80,最高为 2.20%、
c. 除非另有约定,Nb = V ≤ 0.06%、
d. Nb = V = Ti ≤ 0.15%、
e. 除非另有约定,Cu ≤ 0.50%;Ni ≤ 0.30%;Cr ≤ 0.30%;Mo ≤ 0.15%、
f. 除非另有约定、
g. 除非另有约定,Nb + V + Ti ≤ 0.15%、
h. 除非另有约定,Cu ≤ 0.50% Ni ≤ 0.50% Cr ≤ 0.50% 和 MO ≤ 0.50%、
i. 除非另有约定,铜≤0.50% 镍≤1.00% 铬≤0.50% 和钼≤0.50%、
j. B ≤ 0.004%,
k. 除非另有约定,铜≤ 0.50% 镍≤ 1.00% 铬≤ 0.55%,钼≤ 0.80%、
l. 对于所有 PSL 2 级钢管,除脚注 j 所述的钢管外,均适用以下规定。除非另有约定,不允许有意添加 B,且残余 B ≤ 0.001%。
API 5L b级钢管的机械性能
- API 5L B 级 PSL-1 和 PSL-2 钢管的机械性能
| 管材等级 | 拉伸性能 – SMLS 和焊接钢管的管体 PSL 2 | 焊管接缝 | |||||
|---|---|---|---|---|---|---|---|
| 屈服强度 a | 拉伸强度 a | 比率 a、c | 伸长率 | 拉伸强度 d | |||
| Rt0,5 PSI 最小值 | Rm PSI 最小值 | R10,5IRm | (in 2in) | Rm (psi) | |||
| Af % | |||||||
| 最低 | 最高 | 最低 | 最高 | 最高 | 最低 | 最低 | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| a. 对于中间等级,规定的最小抗拉强度与规定的管体最小屈服强度之间的差值应与下一更高等级相同。 | ||||
| b. 对于中间等级,焊缝的规定最小抗拉强度应与使用脚注 a 为车身确定的强度相同。 | ||||
| c. 规定的最小伸长率 Af(以百分数表示,四舍五入到最接近的百分数)应使用以下公式确定: | ||||
| 其中,用 Si 单位计算时,C 为 1 940;用 USC 单位计算时,C 为 625 000。 | ||||
| Axc 是适用的拉伸试件横截面积,以平方毫米(平方英寸)表示,如下所示 | ||||
| – 对于圆形截面试样,直径为 12.7 毫米(0.500 英寸)和 8.9 毫米(0.350 英寸)的试样为 130 平方毫米(0.20 英寸);直径为 6.4 毫米(0.250 英寸)的试样为 65 平方毫米(0.10 英寸)。 | ||||
| – 对于全截面试样,取 a) 485 平方毫米(0.75 英寸)和 b) 试样横截面积(使用规定的管材外径和规定的管壁厚度计算得出,四舍五入至最接近的 10 平方毫米(0.10 英寸),取两者中较小者 | ||||
| – 对于带状试样,取 a) 485 平方毫米(0.75 英寸)和 b) 试样横截面积(根据试样的规定宽度和管材的规定壁厚计算得出,四舍五入至最接近的 10 平方毫米(0.10 英寸),取两者中较小者 | ||||
| U 是规定的最小抗拉强度,以兆帕(磅/平方英寸)表示 |
API 5L B级管线钢管的尺寸和规格
在购买 API 5L B 级管线管时,必须检查管材的尺寸和规格,以确保其符合规定的标准。ISO 4200 和 ASME B36.10M 中规定了 API 5L 管线管的尺寸和质量。这些标准为不同尺寸的管道提供了指南,并规定了每种尺寸的壁厚。要检查管材是否符合规定的标准,请参考这些表格。这样做有助于确保管材的尺寸和壁厚正确无误。通过采取这些预防措施,买家可以确保自己买到符合所有要求的优质产品。
| 公称管径 | 外径 | 标称壁厚 | |||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DN | Inch | mm | SCH5S | SCH10S | SCH10 | SCH20 | SCH30 | SCH40 | SCH60 | SCH80 | SCH100 | SCH120 | SCH140 | SCH160 | Sth | XS | XXS |
| 50 | 2″ | 60.3 | 1.65 | 2.77 | – | – | – | 3.91 | – | 5.54 | – | – | – | 8.74 | 3.91 | 5.54 | 11.07 |
| 65 | 2 1/2″ | 73 | 2.11 | 3.05 | – | – | – | 5.16 | – | 7.01 | – | – | – | 9.53 | 5.16 | 7.01 | 14.02 |
| 80 | 3″ | 88.9 | 2.11 | 3.05 | – | – | – | 5.49 | – | 7.62 | – | – | – | 11.13 | 5.49 | 7.52 | 15.24 |
| 90 | 3 1/2″ | 101.6 | 2.11 | 3.05 | – | – | – | 5.74 | – | 8.08 | – | – | – | – | 5.74 | 8.08 | – |
| 100 | 4″ | 114.3 | 2.11 | 3.05 | – | – | – | 6.02 | – | 8.58 | – | 11.13 | – | 13.49 | 6.02 | 8.56 | 17.12 |
| 125 | 5″ | 141.3 | 2.77 | 3.4 | – | – | – | 6.55 | – | 9.53 | – | 12.7 | – | 15.88 | 6.55 | 9.53 | 18.05 |
| 150 | 6″ | 168.3 | 2.77 | 3.4 | – | – | – | 7.11 | – | 10.97 | – | 14.27 | – | 18.26 | 7.11 | 10.97 | 21.95 |
| 200 | 8″ | 219.1 | 2.77 | 3.76 | – | 6.35 | 7.04 | 8.18 | 10.31 | 12.7 | 15.09 | 18.26 | 20.62 | 23.01 | 8.18 | 12.7 | 22.23 |
| 250 | 10″ | 273.1 | 3.4 | 4.19 | – | 6.35 | 7.8 | 9.27 | 12.7 | 15.09 | 18.26 | 21.44 | 25.4 | 28.58 | 9.27 | 12.7 | 25.4 |
| 300 | 12″ | 323.9 | 3.96 | 4.57 | – | 6.35 | 8.38 | 10.31 | 14.27 | 17.48 | 21.44 | 25.4 | 28.58 | 33.32 | 9.53 | 12.7 | 25.4 |
| 350 | 14″ | 355.5 | 3.96 | 4.78 | 6.35 | 7.92 | 9.53 | 11.13 | 15.09 | 19.05 | 23.83 | 27.79 | 31.75 | 35.71 | 9.53 | 12.7 | – |
| 400 | 16″ | 406.4 | 4.19 | 4.78 | 6.35 | 7.92 | 9.53 | 12.7 | 16.66 | 21.44 | 26.19 | 30.96 | 36.53 | 40.49 | 9.53 | 12.7 | – |
| 450 | 18″ | 457.2 | 4.19 | 4.78 | 6.35 | 7.92 | 11.13 | 14.27 | 19.05 | 23.83 | 39.36 | 34.93 | 39.67 | 45.24 | – | – | – |
| 500 | 20″ | 508 | 4.78 | 5.54 | 6.35 | 9.53 | 12.7 | 15.09 | 20.62 | 26.19 | 32.54 | 38.1 | 44.45 | 50.01 | – | – | – |
| 550 | 22″ | 558.8 | 4.78 | 5.54 | 6.35 | 9.53 | 12.7 | – | 22.23 | 28.58 | 34.93 | 41.28 | 47.63 | 53.98 | – | – | – |
| 600 | 24″ | 609.6 | 5.54 | 6.35 | 6.35 | 9.53 | 14.27 | 17.48 | 24.61 | 30.96 | 38.89 | 46.02 | 52.37 | 59.54 | – | – | – |
API 5L B 级钢管公差
| 外径公差 | 壁厚公差 | ||||
|---|---|---|---|---|---|
| A, B | X42 ~ X70 | ||||
| D < 60.3mm | +0.41/-0.40mm | D < 73mm | +20%/-12.5% | D < 73mm | +15%/-12.5% |
| D ≥ 60.3m | +0.75/-0.40mm | D ≥ 73mm | +15%/-12.5% | D ≥ 73mm | +15%/-12.5% |
API 5L B级管线钢管的交货条件
| PSL | 交货条件 | 管材等级 |
|---|---|---|
| PSL 1 | 轧制、正火轧制、热机械轧制、热机械成型、正火成型、正火、正火和回火,或仅 Q&T SMLS(如同意)。 | B |
| PSL 2 | 轧制 | BR, X42R |
API 5L B 级管线管的测试和检验
- 水压试验
静水压测试是一种通过向管道中注水并加压来检测管道是否泄漏的方法。静水压测试通常在新制造的管道上进行,或在对现有管道进行维修后进行。测试过程包括向管道中注水,然后将其加压到指定水平。然后将压力保持一段时间,同时监测管道是否有泄漏。如果发现任何泄漏,则可能需要修复或更换焊缝或管体。水压试验是钢管制造过程中的一个重要环节,因为它有助于确保成品的安全和适用性。
- 弯曲测试
弯曲试验是 API 5L 管线钢管生产过程的必要组成部分。该试验可确保所生产的钢管质量上乘且无裂纹。要进行该测试,需要将钢管样品放入弯曲机中。然后,机器对样本施加压力,直到达到断裂点。记录管道断裂所需的压力,并与行业标准进行比较。如果管材达到或超过标准,则可用于生产 API 5L 管线管。但是,如果管材在低于预期压力的情况下断裂,则说明焊缝中可能存在裂纹。在这种情况下,管材将被剔除并回收。
- 压扁测试
API 5L 管线钢管生产过程中的压扁试验是一种裂纹检测方法。将钢管样品在两块板之间压平,然后检查是否有裂纹。测试在焊缝和钢管本体上进行。压扁过程中的变形在纵向和圆周方向均受到监测。根据观察到的裂纹的数量和大小来判定试验是否合格。
- CVN 冲击试验
在 API 5L 管线钢管生产的冲击试验中,钢样从三个位置采集:管体、焊缝和热影响区。在每个位置进行冲击试验。冲击试验的结果用于评估钢材在管道建设中的适用性。冲击试验有助于确保钢材能够承受运行过程中的外力。此外,试验还能提供有关钢材焊接性及其抗裂纹扩展能力的信息。因此,冲击试验是 API 5L 管线管生产质量控制流程的重要组成部分。
- PSL-2 焊管的 DWT 测试
DWTT 试验是大口径钢管生产过程中一项重要的质量控制措施。这种方法也称为落重撕裂试验,用于评估钢管在冲击载荷下的抗断裂能力。行业标准 API 5L 规范对管线钢管的测试做出了规定。在 DWTT 试验中,重物会掉落到钢管的末端,产生冲击载荷。然后对产生的裂缝进行检查,以确定裂缝扩展所需的能量。这些信息可用于评估管道材料的韧性,并找出任何制造缺陷。DWTT 试验只是钢管生产过程中使用的众多质量控制措施之一,但却是有助于确保钢制管线管安全性和可靠性的重要措施。